

近年、日本各地では小規模なウイスキー蒸溜所が続々と誕生しています。
“土地の個性”を生かした「クラフトウイスキー」が注目を集めるなか、
大分県でも、2021年に久住蒸溜所が操業を開始。
阿蘇くじゅう連山の湧き水で仕込み、冷涼な気候で熟成したウイスキーは、
「大分発のジャパニーズウイスキー」として注目を集めています。
サムネイル:増設を重ね、3つの熟成庫に加え廃校の体育館も貯蔵庫兼倉庫として使用。
ウイスキーの起源は、15世紀頃のイギリスの修道院にあるとされ、当初は薬用酒として造られていました。現在のウイスキーに欠かせない「樽熟成」の文化が定着したのは18世紀頃のスコットランド。重税を逃れるために樽へ隠した密造酒が長期保存を経て、香り豊かな琥珀色の酒へと変化したことがきっかけとされています。日本では1923年、サントリーの創業者・鳥井信治郎が京都・山崎に蒸溜所を建設したことが、ジャパニーズウイスキーの出発点となりました。
近年のハイボール人気や国際コンペティションでの高評価を背景に、ジャパニーズウイスキーの需要は急増。原酒不足や品薄で、一部銘柄はプレミア価格で取引されるようになりました。一方で消費者の嗜好の多様化を背景に、地域の個性を生かしたクラフト蒸溜所の設立が全国で相次ぎ、国内の蒸溜所数は2007年の6カ所から126カ所へと増加しています。(ウイスキー文化研究所調べ)
ウイスキーは、穀物を原料に糖化・発酵・蒸留を経て造られ、木樽で熟成させた蒸留酒です。国際的にはアルコール度数40%以上で、産地や製法の基準を満たすことが求められます。一方、日本では酒税法上、原酒が10%以上含まれていれば「ウイスキー」と表示できるため、海外の基準ではウイスキーと認められない製品が国産ウイスキーとして流通し、消費者の混乱を招いていました。現在は業界団体による自主基準が定められ、一定の条件を満たしたものだけが「ジャパニーズウイスキー」と表示できるようになっています。ジャパニーズウイスキーは、世界五大ウイスキーの一つとして高く評価されています。
「久住蒸溜所」の代表・宇戸田祥自さんが、シングルモルトウイスキーの奥深さに魅了されたのは大学生時代のこと。「いつか故郷・久住に蒸溜所を」と、夢を抱き続けました。卒業後、家業の酒販店「津崎酒店」を継いだ宇戸田さんは、九州最大級のウイスキーイベント「ウイスキートーク福岡」を主催するなど、酒屋の立場からウイスキー文化を広めてきました。転機が訪れたのは2015年。久住町内で店舗の移転先を探す中、かつて酒蔵として使われていた建物と巡り合いました。豊富な湧水に恵まれた場所で、「ここなら蒸溜所ができる」と確信。夢が動き始めた瞬間でした。
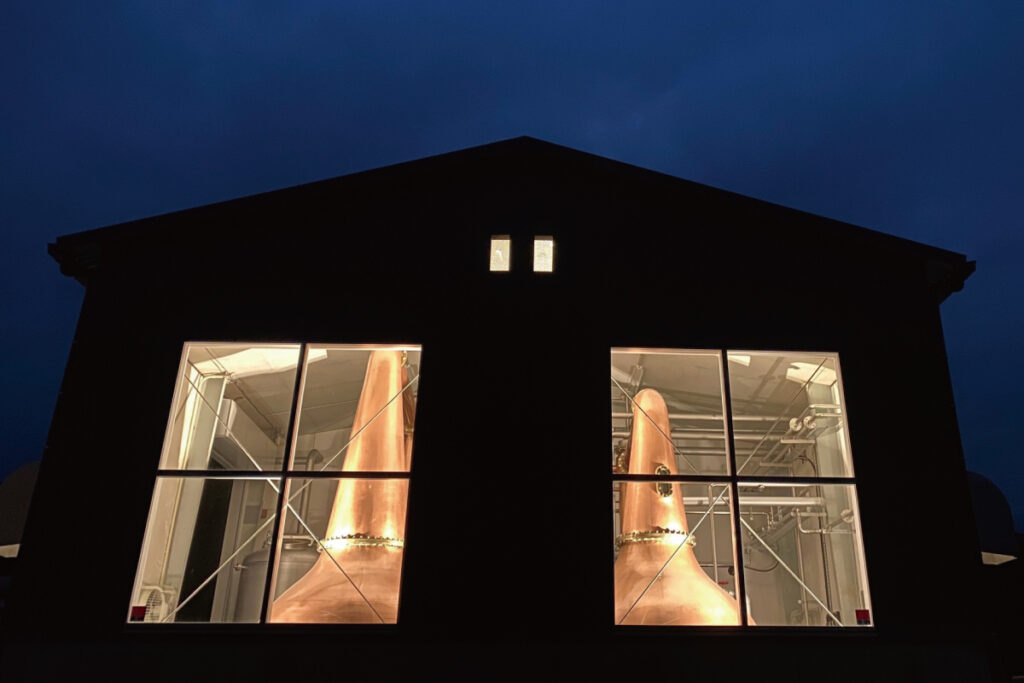
製造棟には大きな窓が設けられ、通りからポットスチルを見ることができる。
夜はライトアップされる。
蒸溜所設立への道に立ちはだかったのは、「技術」と「資金」という二つの大きな壁でした。技術面では、世界的にも高い評価を受ける日本有数のクラフトウイスキー蒸溜所の「秩父蒸溜所」や、鹿児島の「マルス津貫蒸溜所」で研修を重ね、製造ノウハウを習得しました。しかし、製造実績のない酒販店による計画は金融機関に受け入れられず、資金調達は難航。そこで選んだのが「少人数私募債」という方法でした。全国を飛び回り、出資候補者一人ひとりに久住という土地の可能性とウイスキー造りへの情熱を語り続けました。支援の輪は海外にまで広がり、ついに必要な資金を確保、蒸溜所建設が本格的に始まりました。
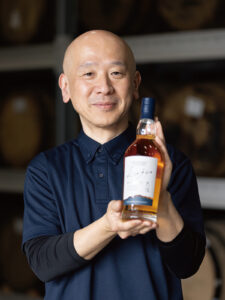
代表の宇戸田祥自さん。
ポットスチルはスコットランドの老舗フォーサイス社製、発酵槽はすべてダグラスファー(米松)製の木桶と、本場さながらの設備と製法にこだわっています。1回に約500キログラムの大麦麦芽を仕込み、約270〜280リットルの原酒を製造。熟成にはバーボン樽を中心にシェリー樽やワイン樽などを使い、年間約500樽を熟成させています。冷涼な久住の気候のもとでゆるやかに熟成が進み、その積み重ねが久住蒸溜所ならではの個性を育んでいます。
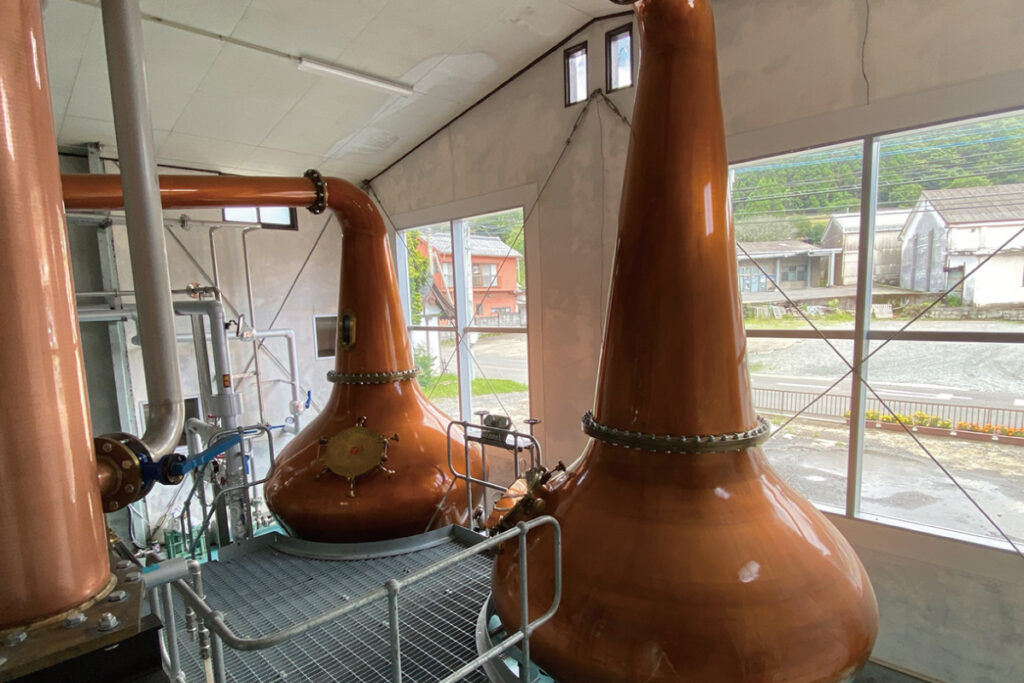
スコットランド製ポットスチル。コロナ禍で据え付け担当のエンジニアが来日できず、
地元業者と試行錯誤を重ねて設置した。
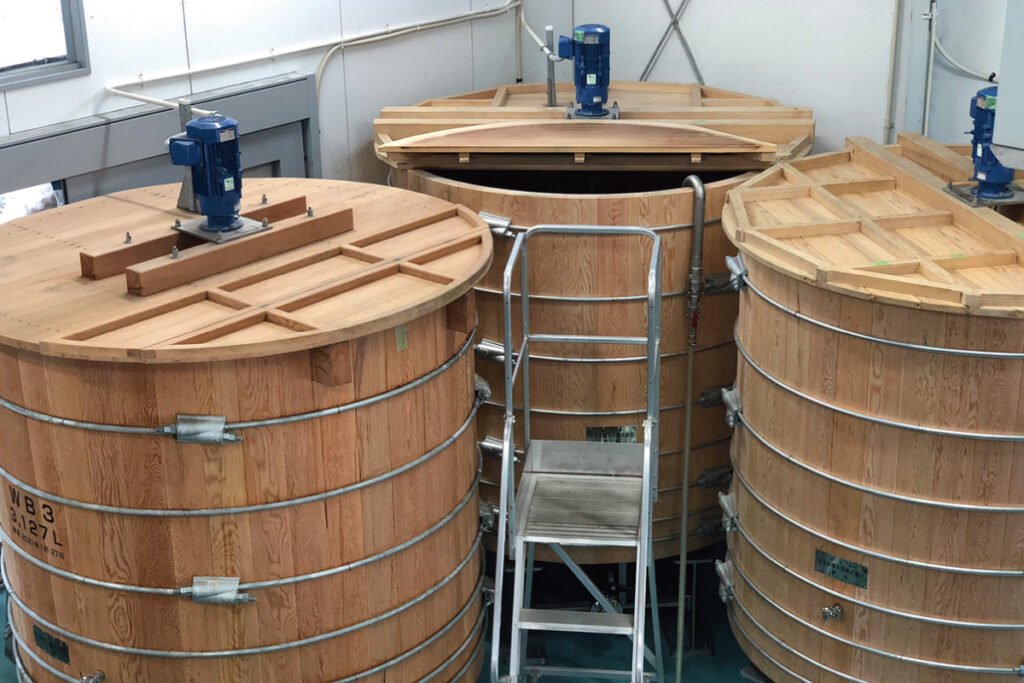
木製の発酵槽は保湿性に優れ、乳酸菌などの微生物によって味わいに複雑さを与える。
蒸溜直後の原酒は無色透明。ウイスキーの琥珀色や複雑な香り、味わいは樽熟成によって生み出されます。熟成には一度使われた中古樽が多く用いられます。新品の樽は木材成分が豊富で風味が強く出すぎる一方、中古樽は穏やかに熟成が進み、原酒とのバランスが取りやすいためです。かつてスコットランドで空き樽を再利用したところ、樽に残った酒の香りがウイスキーに個性を与えたことから、中古樽文化が定着しました。現在は、バーボン造りで一度使われた樽が世界中の蒸溜所で広く使われています。
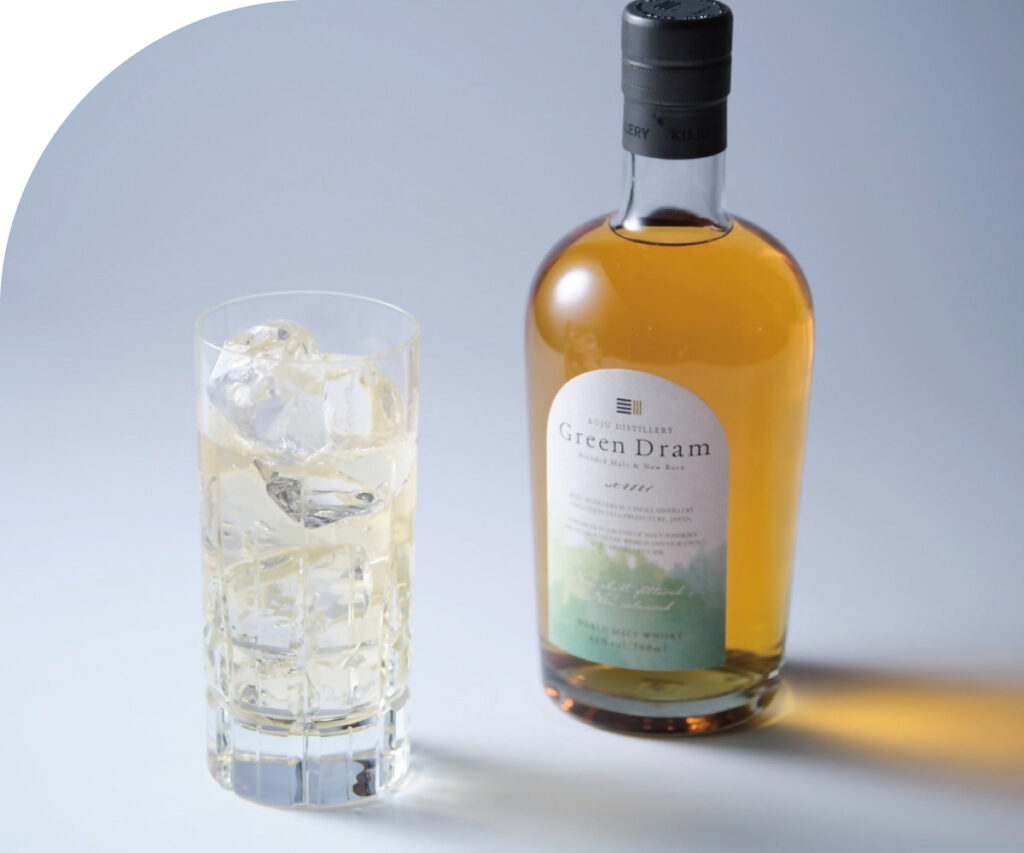
久住蒸溜所の製造スタッフは現在4人。全員が未経験からのスタートで、製造責任者兼ブレンダーの武石裕さんもIT企業の営業職出身です。宇戸田さんの思いに共鳴して2018年に入社し、仲間とともに知識と技術を積み重ねてきました。 2022年6月には初商品「NEW BORN」をリリース。翌2023年には海外原酒とブレンドした通年商品「Green Dram」、2025年4月には初のシングルモルト「KUJU THE FIRST」を発売しました。
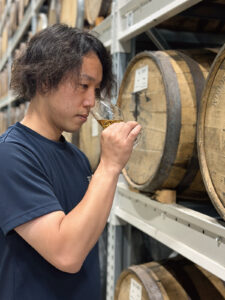
製造責任者の武石裕さん。
最初の商品「NEW BORN」の熟成期間はわずか7カ月。ウイスキー表示基準には及ばず、スピリッツとして発売されました。「期待より不安が大きかった」と振り返りますが、久住の原酒を知ってもらうため、あえて早期のリリースを決断。「NEW BORN」は予想を上回る反響を呼び、「フルーティーでありながら、複雑で力強いウイスキー」という、目指す味わいへの手応えをつかみました。「設備だけで味が決まるわけではなく、造り手の考え方や久住という環境も、今の味を形づくっています」と武石さん。その後、「NEW BORN#2」はワールド・ウイスキー・アワードで銀賞を受賞。さらに、シングルモルトはJAL国際線の機内販売にも採用されるなど、国内外で高い評価を得ています。
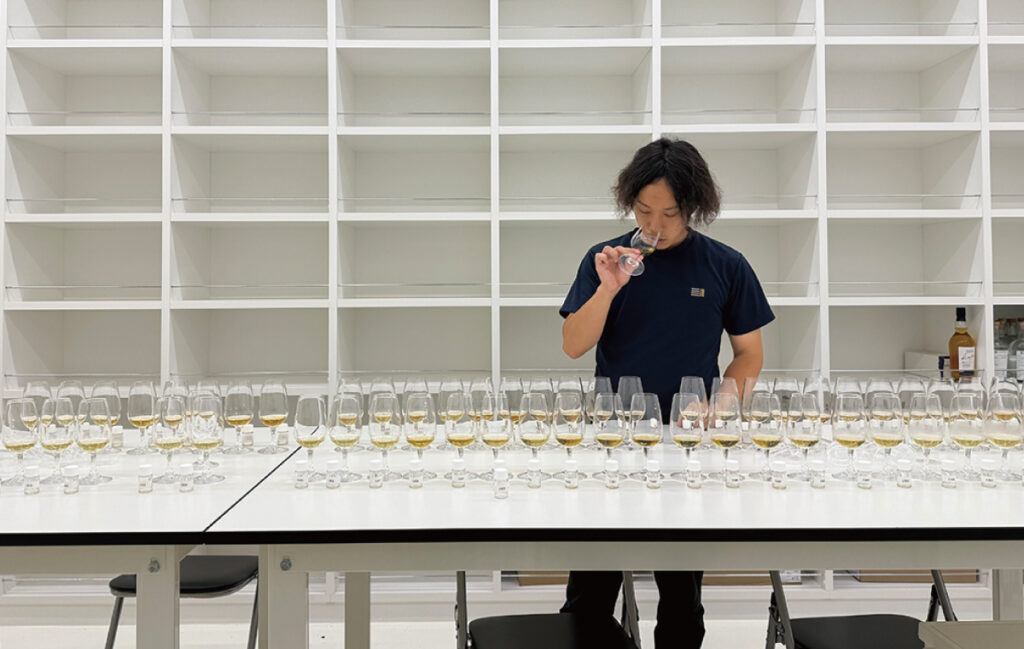
ウイスキーづくりの魅力は、「時間がかかること」。仕込み方法を変えても、答えが見えるのは数年後。「答えがすぐ出ないからこそ面白い」と武石さんは語ります。現在、約2700樽の原酒が熟成中で、多い時は1日120樽をテイスティングし、最適なタイミングでの商品化を見極めます。熟成年数を重ねれば理想の味わいに近づく一方、創業間もない今だからこそ味わえる若さもまた魅力。「若いのにおいしい」と言ってもらえることが、今の目標だと話します。
久住蒸溜所は工場見学やウイスキー講座を通じて、ウイスキー文化の裾野を広げる活動にも力を入れています。「まずは大分の方々に知ってもらい、愛してもらうこと。それが将来的には海外へ広がる力になると信じています」と宇戸田さん。現在貯蔵庫には、県産大麦麦芽を使った純県産の原酒も熟成中です。蒸溜所のホームページには「世界一の蒸溜所、世界一のウイスキーを目指す」という言葉が掲げられています。地域の人々や支援者への感謝を胸に、久住のウイスキーは世界を目指し、歩みを進めています。
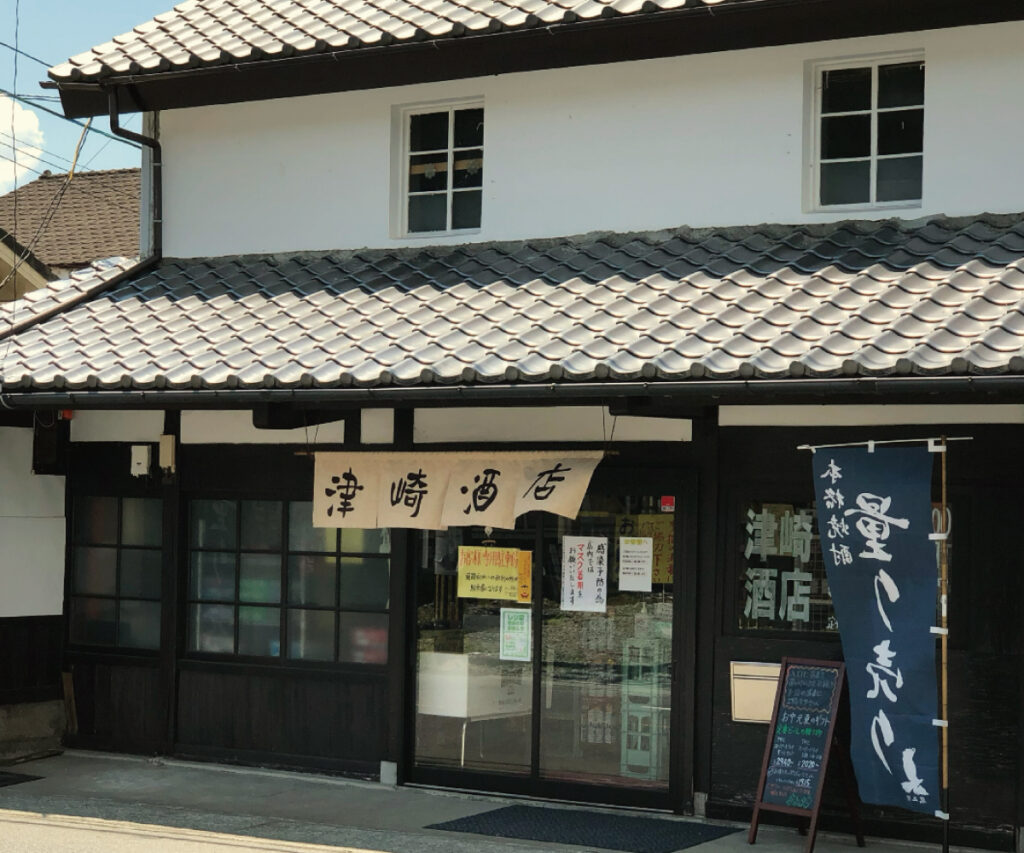
酒蔵の名残があるショップの外観。熊本地震により被害を受けた建屋を改装した。
KUJU DISTILLERY 久住蒸溜所
竹田市久住町大字久住6426
https://kujudistillery.jp/
TEL:0974-76-0027
工場見学の受付時間/平日9:30~17:00
公式サイトでメルマガ登録かSNSのフォローが必要